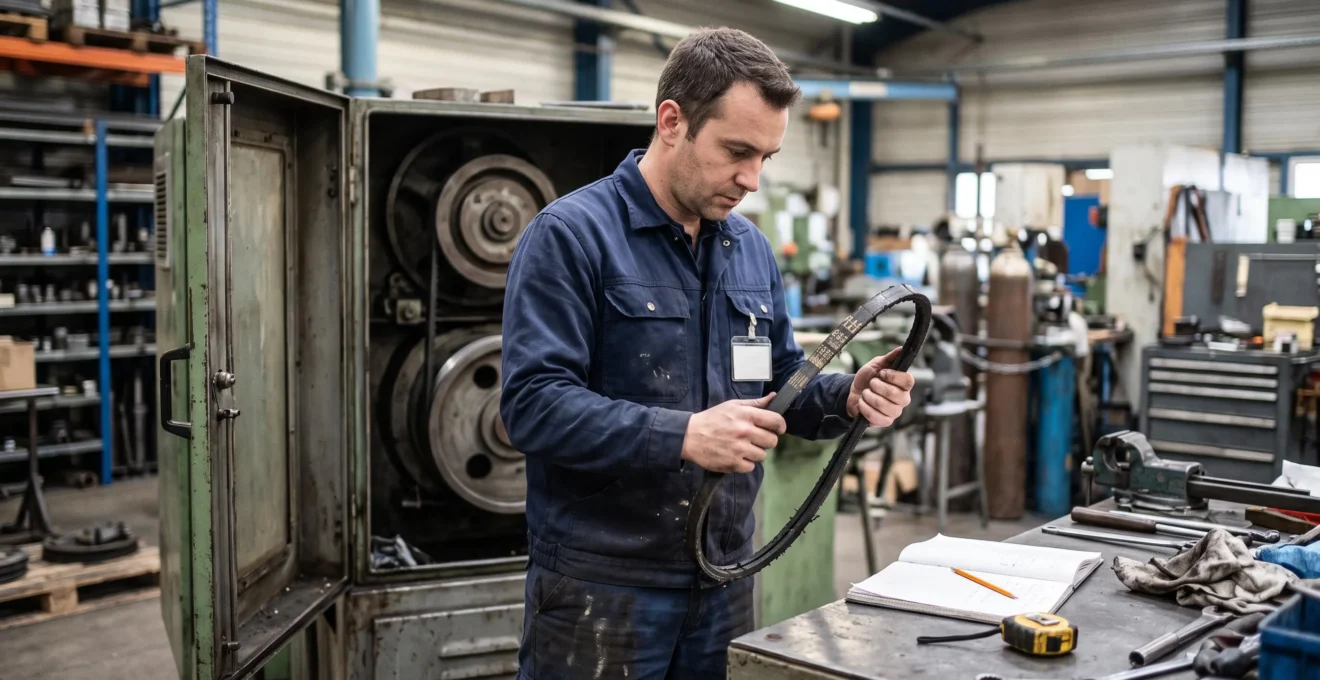
Une courroie trapézoïdale usée ou cassée bloque la production. Dans cette situation, obtenir rapidement la bonne référence de remplacement dépend de la qualité des informations transmises au fournisseur. Un dossier incomplet multiplie les échanges, retarde la commande et prolonge l’arrêt de la machine. À l’inverse, un relevé méthodique des caractéristiques de la courroie — profilé, dimensions, marquage, application — permet d’identifier la référence Optibelt compatible dès le premier contact. Cette méthode s’applique même lorsque le marquage est partiellement effacé ou que la documentation d’origine n’est plus disponible.
Les cinq informations clés à transmettre
- Le profilé normalisé (Z, A, B, SPZ, SPA, XPA, 3V) ou les dimensions mesurées
- La longueur intérieure ou extérieure relevée avec précision
- Le marquage figurant sur la courroie, même partiellement lisible
- L’application (machine équipée, puissance transmise, environnement)
- Le nombre de courroies à remplacer et leur configuration
Quelles informations transmettre à son fournisseur pour identifier la bonne courroie Optibelt ?
La transmission d’une demande complète repose sur cinq éléments complémentaires : le type de profilé, les dimensions caractéristiques, le marquage d’origine, l’application de la courroie et la quantité nécessaire. Ces informations permettent au fournisseur de proposer la référence Optibelt exacte, compatible avec les poulies en place et adaptée aux conditions de fonctionnement.
Le profilé détermine la section trapézoïdale de la courroie. Les profils classiques (Z, A, B) et les profils étroits (SPZ, SPA, XPA, 3V) répondent à des largeurs de référence de gorge de poulie normalisées ISO 4184. Un profilé SPZ ne se monte pas dans une gorge prévue pour un profil Z, même si les largeurs semblent proches à première vue. La confusion entre ces familles constitue l’erreur la plus fréquente lors d’une commande sans documentation.
Les dimensions essentielles comprennent la largeur au sommet de la courroie, la hauteur de section et la longueur intérieure. La longueur s’exprime généralement en millimètres dans les désignations Optibelt. Une courroie trop courte ne se monte pas, une courroie trop longue patine ou se détend prématurément. Le marquage d’origine, lorsqu’il reste lisible, condense ces informations sous forme de code normalisé. Si le marquage a disparu, les mesures directes permettent de reconstituer les caractéristiques nécessaires à l’identification.
Les distributeurs spécialisés disposant d’un large stock de courroie trapézoïdale Optibelt peuvent accélérer la livraison lorsque la demande contient l’ensemble de ces éléments. La description de l’application — machine équipée, puissance transmise, nombre de courroies en parallèle, environnement (température, poussières, humidité) — complète le dossier et sécurise la compatibilité technique. La quantité à commander dépend du nombre de courroies montées sur la transmission et de la politique de maintenance préventive de l’entreprise.
Comprendre les profils et normes des courroies trapézoïdales Optibelt
Les courroies trapézoïdales se répartissent en plusieurs familles normalisées, définies par leurs dimensions de section. Les profils classiques Y, Z, A, B, C, D et E correspondent aux transmissions de puissance courantes. Les profils étroits SPZ, SPA, SPB et SPC offrent une section plus compacte pour un encombrement réduit à capacité de transmission équivalente. Les profils 3V, 5V et 8V, issus de normes anglo-saxonnes, équipent certaines machines importées.
La norme ISO 4184:2025 fixe, pour chaque profil, la largeur de référence de gorge de poulie correspondante. Un profil Z, par exemple, s’utilise dans des gorges de 8,5 mm de largeur de référence, tandis qu’un profil A correspond à 11 mm. Ces dimensions normalisées garantissent la compatibilité entre courroies et poulies conformes à la norme. Une erreur de profilé entraîne un contact incorrect avec la gorge : la courroie glisse, chauffe et se détériore rapidement.
Les courroies crantées, également appelées courroies déportées, comportent des encoches sur leur face intérieure. Ces crans améliorent la flexibilité de la courroie dans les transmissions à petites poulies ou à angles de contact réduits. Les courroies jumelées associent plusieurs brins côte à côte pour transmettre des puissances élevées. Le choix entre ces variantes dépend de la conception initiale de la machine : remplacer une courroie crantée par une courroie lisse, ou l’inverse, modifie les conditions de fonctionnement et peut compromettre la transmission.
Les gammes Optibelt, telles que SK, VB ou Super XE Power, correspondent à des profils normalisés tout en intégrant des améliorations de matériaux ou de construction. Selon la documentation fabricant Optibelt SK, ces courroies haute performance respectent les normes DIN, ISO et BS. La désignation commerciale ne remplace pas le profilé technique : une courroie Optibelt SK SPZ reste avant tout un profilé SPZ, avec les dimensions correspondantes.
Lorsque le marquage est illisible, les dimensions relevées permettent de déduire le profilé. La mesure de la largeur au sommet et de la hauteur de section se compare aux valeurs normalisées pour chaque profil. En cas de doute, observer les gorges des poulies complète l’information : la largeur et l’angle de la gorge indiquent le profilé d’origine de la transmission.
Comment mesurer et relever les dimensions quand le marquage est illisible ?
Le relevé des dimensions d’une courroie démontée suit une procédure en quatre étapes : mesure de la largeur au sommet, mesure de la hauteur de section, mesure de la longueur intérieure et vérification de la longueur extérieure. Ces mesures, effectuées avec un mètre ruban métallique ou un pied à coulisse, reconstituent les caractéristiques nécessaires à l’identification de la référence.
- Démontage de la courroie
Retirer la courroie de la transmission en desserrant la tension. Une courroie tendue fausse les mesures de longueur. Nettoyer la surface extérieure pour rendre le marquage visible, même partiellement. Un chiffon imbibé de solvant doux révèle parfois des inscriptions effacées en surface.
- Mesure de la largeur
Placer la courroie à plat sur un établi. Mesurer la largeur au sommet de la courroie, c’est-à-dire la dimension de la face extérieure arrondie. Cette mesure s’effectue perpendiculairement à la longueur de la courroie. Noter la valeur en millimètres.
- Mesure de la hauteur
Mesurer la hauteur de section entre le sommet de la courroie et sa base, en appuyant légèrement pour compenser l’usure. Cette dimension correspond à l’épaisseur radiale de la courroie. Les profils normalisés présentent des hauteurs caractéristiques qui confirment l’identification du profilé.
- Mesure de la longueur intérieure
Poser la courroie à plat en formant un rectangle ou un ovale sans tension. Mesurer la circonférence intérieure, c’est-à-dire la longueur développée de la face inférieure. Cette mesure correspond généralement à la longueur primitive utilisée dans les désignations de référence. Répéter la mesure plusieurs fois pour vérifier la cohérence.
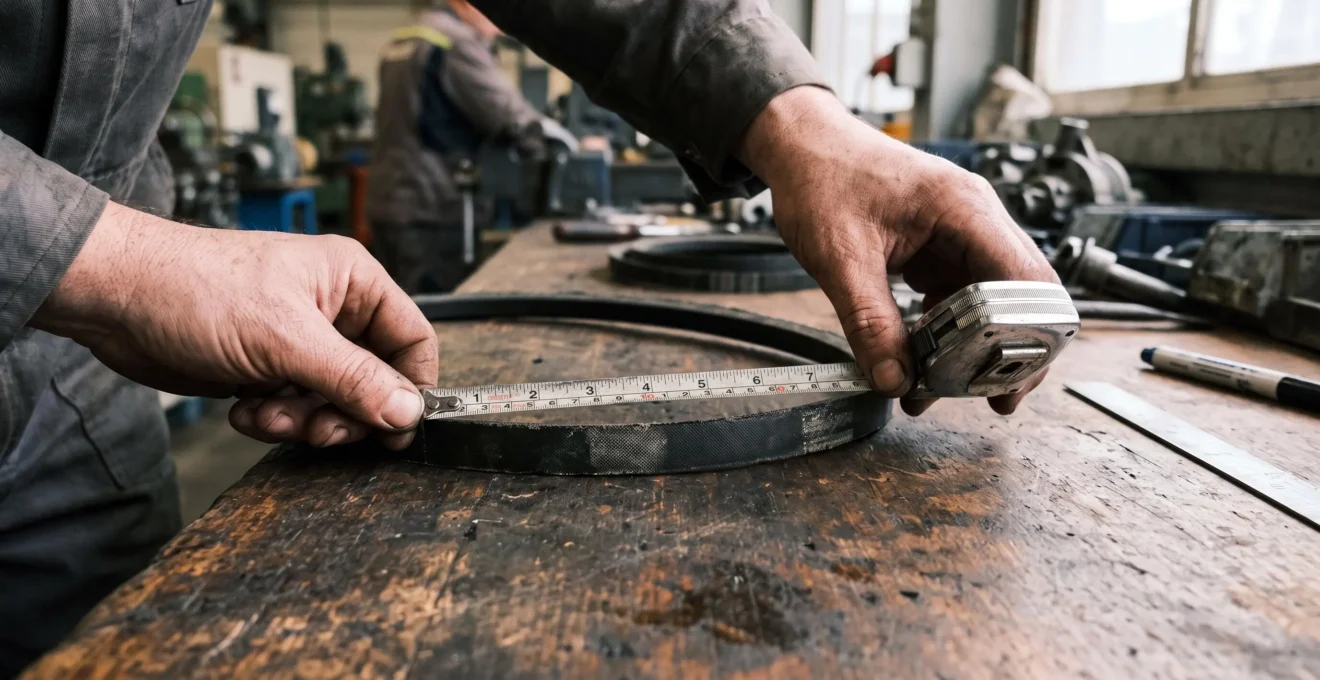
Le marquage d’une courroie Optibelt comporte généralement le profilé, la longueur primitive et parfois la gamme commerciale. Un marquage partiellement lisible peut suffire à l’identification : même si seuls quelques caractères restent visibles, ils orientent le choix du profilé. La comparaison entre les mesures relevées et le marquage partiel confirme la référence. Si la courroie porte encore les lettres « SPZ » mais que la longueur a disparu, la mesure de la longueur intérieure complète l’information.
Pièges à éviter lors du relevé : mesurer une courroie encore tendue sur les poulies allonge artificiellement la longueur et conduit à commander une référence trop longue. Confondre longueur intérieure et longueur extérieure introduit un écart de plusieurs centimètres. Mesurer une courroie fortement usée réduit la largeur et la hauteur : dans ce cas, majorer légèrement les dimensions mesurées ou s’appuyer prioritairement sur les dimensions des gorges de poulie.
Lorsque la courroie est hors d’usage (coupée, déformée), mesurer directement les poulies fournit une solution de repli. Le diamètre des poulies, l’entraxe et le nombre de gorges permettent de calculer la longueur théorique de la courroie. Cette méthode nécessite toutefois de connaître le profilé d’origine : observer la largeur et l’angle des gorges confirme le profil compatible avec la transmission.
Pourquoi communiquer l’application et le contexte de fonctionnement ?
La transmission des paramètres de fonctionnement sécurise la compatibilité entre la référence commandée et l’usage réel de la courroie. Ces informations permettent au fournisseur de valider que le profilé et la longueur identifiés conviennent à la puissance transmise, à la vitesse de rotation et aux conditions environnementales de la machine.
Les paramètres essentiels comprennent le type de machine équipée (compresseur, convoyeur, pompe, ventilateur), la puissance du moteur d’entraînement, le rapport de transmission et la vitesse de rotation. Ces données influencent le dimensionnement de la courroie. Une ressource pédagogique sur le fonctionnement des chaînes de production montre que le choix du nombre de courroies trapézoïdales dépend de la puissance à transmettre, des vitesses de rotation et d’un facteur de service adapté aux conditions de démarrage et de charge.
Le nombre de courroies montées en parallèle conditionne la stratégie de remplacement. Lorsque plusieurs courroies transmettent la puissance sur la même paire de poulies, leur remplacement simultané garantit une répartition homogène de la charge. Remplacer une seule courroie usée dans un ensemble de courroies anciennes crée un déséquilibre : la courroie neuve, plus courte, supporte une tension supérieure et s’use prématurément. Dans ce cas, commander un jeu complet de courroies appariées évite ce problème.
Les conditions d’environnement — température ambiante, présence de poussières abrasives, humidité, contact avec des huiles ou solvants — orientent éventuellement vers une gamme spécifique. Certaines courroies Optibelt intègrent des traitements ou des matériaux adaptés aux environnements agressifs. La mention de ces contraintes dans la demande permet au distributeur de confirmer que la référence standard convient ou de proposer une variante mieux adaptée.
La description de l’application complète ainsi le dossier de commande : elle transforme une demande de référence en une vérification de compatibilité technique. Cette approche réduit le risque qu’une référence théoriquement correcte s’avère inadaptée au montage ou à l’usage.
Commander la bonne référence du premier coup : la checklist à transmettre
La constitution d’un dossier complet avant le contact avec le fournisseur accélère l’identification de la référence et limite les échanges. Cette checklist récapitule les informations nécessaires à une commande sans erreur.
Checklist de commande d’une courroie Optibelt
- Profilé identifié ou dimensions relevées (largeur, hauteur, longueur intérieure)
- Marquage d’origine, même partiellement lisible, ou mention « marquage effacé »
- Type de machine équipée et puissance du moteur d’entraînement
- Nombre de courroies montées en parallèle et stratégie de remplacement (unitaire ou jeu complet)
- Conditions d’environnement particulières (température, poussières, humidité, contact chimique)
- Quantité à commander et délai d’immobilisation acceptable de la machine
Les distributeurs spécialisés en transmissions mécaniques disposent généralement d’un stock étendu de courroies Optibelt, couvrant les profils normalisés et les longueurs courantes. Cette disponibilité réduit le délai entre la commande et la livraison, élément déterminant lors d’un arrêt de production. La transmission de l’ensemble des informations listées permet au fournisseur de confirmer immédiatement la disponibilité de la référence exacte ou de proposer une alternative compatible si la référence d’origine n’est plus au catalogue.
La vérification finale avant commande consiste à comparer les informations transmises avec la référence proposée par le fournisseur. Cette étape confirme que le profilé, la longueur et les caractéristiques correspondent aux mesures relevées et à l’application décrite. Une fois cette vérification effectuée, la commande peut être validée avec la confiance que la courroie reçue se montera correctement sur les poulies et fonctionnera dans les conditions d’usage de la machine.
Les entreprises engagées dans une démarche de fiabilisation de leur production intègrent souvent cette procédure de relevé dans leurs instructions de maintenance préventive. Documenter les caractéristiques des courroies installées avant leur usure complète évite les relevés de mesure en urgence et constitue une base de données de références exploitable lors des remplacements futurs.